成功加入购物车


-
 厂家直 纳米钨粉末 微米钨粉 金属钨粉 钨合金粉末
¥0.00
-
 厂家直销 金属铬 铬粉 99.95
¥0.00
-
 厂家直销铜粉 黄铜粉 铜粉高纯 雾化铜粉 150-200目黄铜粉铜颗粒
¥0.00
-
 厂家直销 电解铜粉 铜粉末 高纯电解铜粉 电解铜粉末
¥0.00
-
 钼粉 高纯 单质 超细 喷涂球形Mo粉 金属钼粉 微米纳米钼粉末
¥0.00
-
 镍粉 厂家直销 电解镍粉 导电镍粉 雾化球型纯镍粉99.99高纯
¥0.00
-
 碳化钨粉80-500目 超细碳化钨粉 喷涂喷焊碳化钨粉 铸造碳化钨粉
¥0.00
-
 99.99纯雾化球形钴粉 电解钴粉 超细钴粉 喷涂钴粉 厂家直销
¥380.00
-
 A级碳纤维胶碳纤维布加固胶
¥45.00
-
 碳布胶A级300g碳胶
¥45.00
- 商品名称:食品级TPE、环保无毒TPE冰格料|食品包装料|软胶餐具料
- 品牌:普华power
- 商品毛重:
- 单位:千克
- 上架时间:2019-07-22 15:52:18
- 产地:深圳
- 是否进口:否
- 厂家(产地):普华橡塑
- 牌号:TPR、TPE
- 加工级别:注塑级,包覆,挤出级
- 特性级别:透明级,增韧级,高抗冲,耐磨,标准级
- 用途级别:电线电缆级,通用级,家电部件,食品级
- 销售方式:自产自销
- 品牌:普华Power
产品描述:

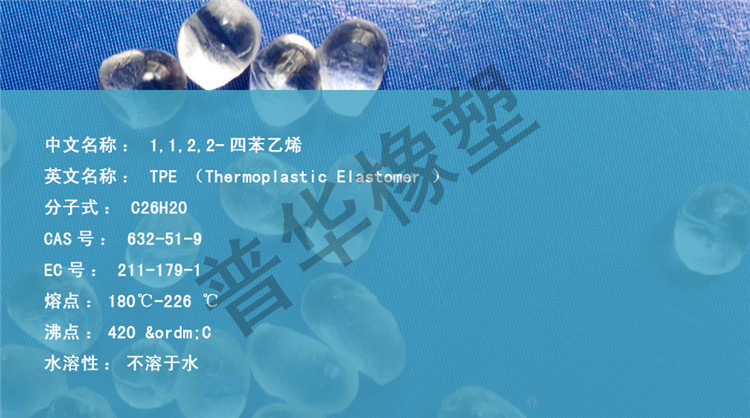
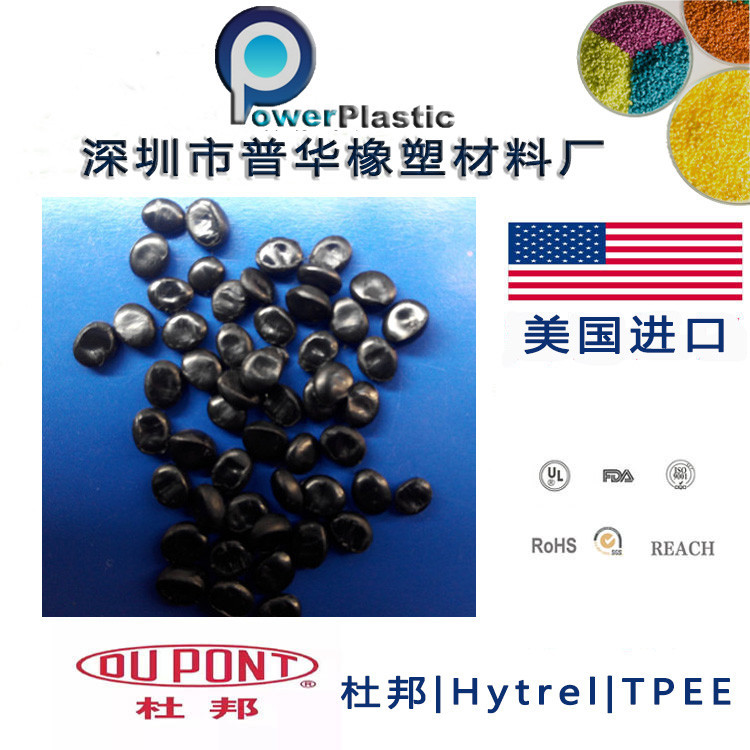
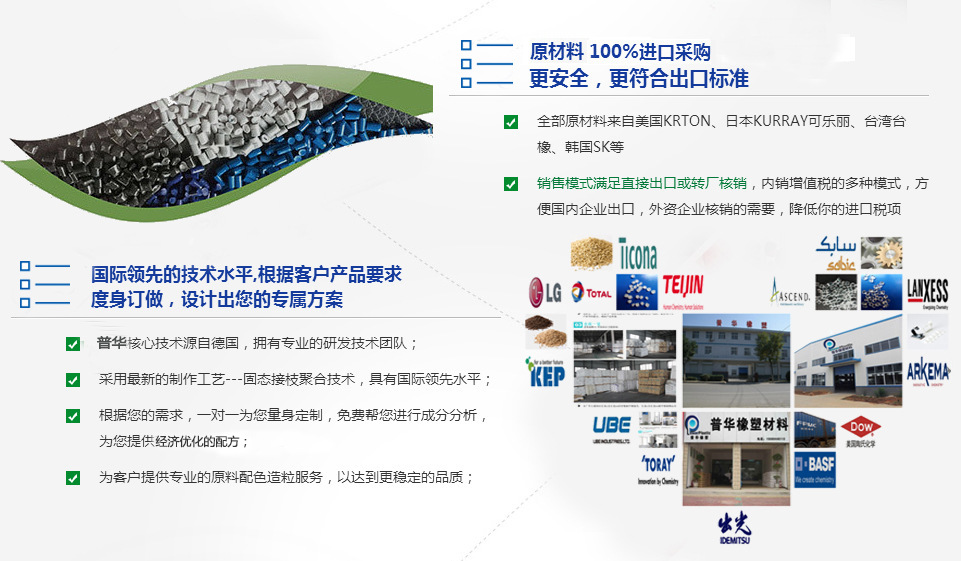
TPE是以SEBS为基材,加入其它树脂科学配比。经搅拌;吸油;双螺杆机挤出机造粒聚合而成, 聚合物具有如下特性。
TPE材料特性:
手感优越:高强度;高回弹;高柔韧性;细腻爽滑;不粘灰。
性能优越:抗UV;耐老化;耐酸碱;耐疲劳性。
耐高低温:-60℃—120℃。
易于加工:流动性好;比重轻;易着色。适用于注塑;挤出加工成型。
绿色环保:达到FDA(正已烷);LFGB(橄榄油)检测标准。
成型工艺:先用PP(聚丙烯)清洗机器;成型温度180-210℃。
应用领域:婴儿用品;医疗用品;餐具;生活用品;厨卫用品;等环保
需食品级要求产品。(可二次注塑与PP,PE 包胶)。
加工方法:注塑或挤出成型。
关于美国食品级FDA标准,有以下三种测试方法:
1.21CFR177.1640,以二氯甲烷做萃取剂,测试残留物溶出量;
2.21CFR.177.1810,分别以蒸馏水和酒精做萃取剂,各自测试残留物溶出量;
3.21CFR.177.2600,分别以蒸馏水和正己烷做萃取剂,各自测试残留物溶出量。
其中第1,2种测试方法适合做与食品接触的容器或制品;第3种测试方法适用于高档的需要将TPE材料与口腔接触的应用案例。
另外,欧洲德国食品级检测标准为LFGB标准,需过橄榄油测试。
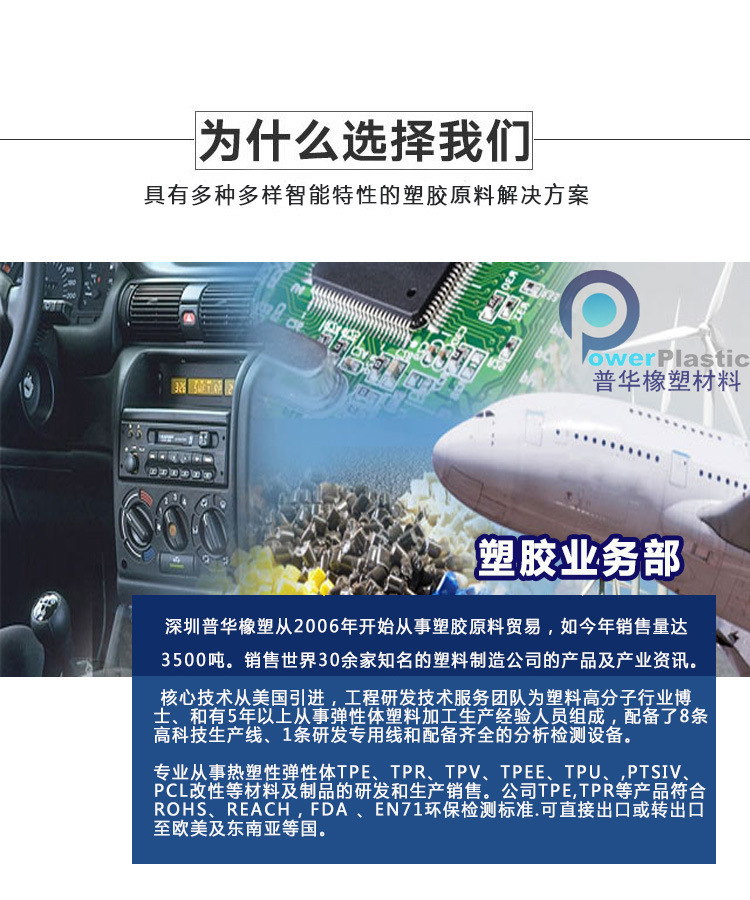
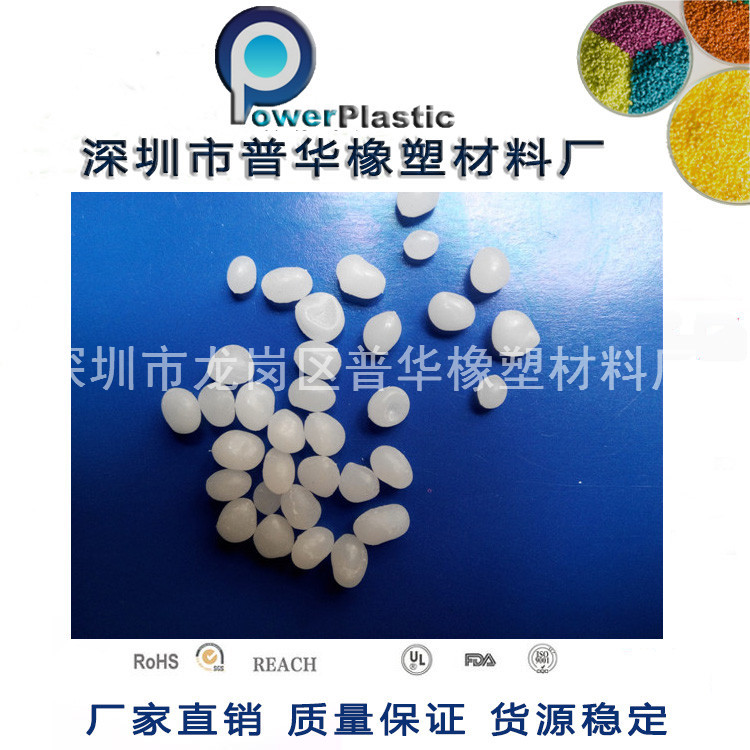
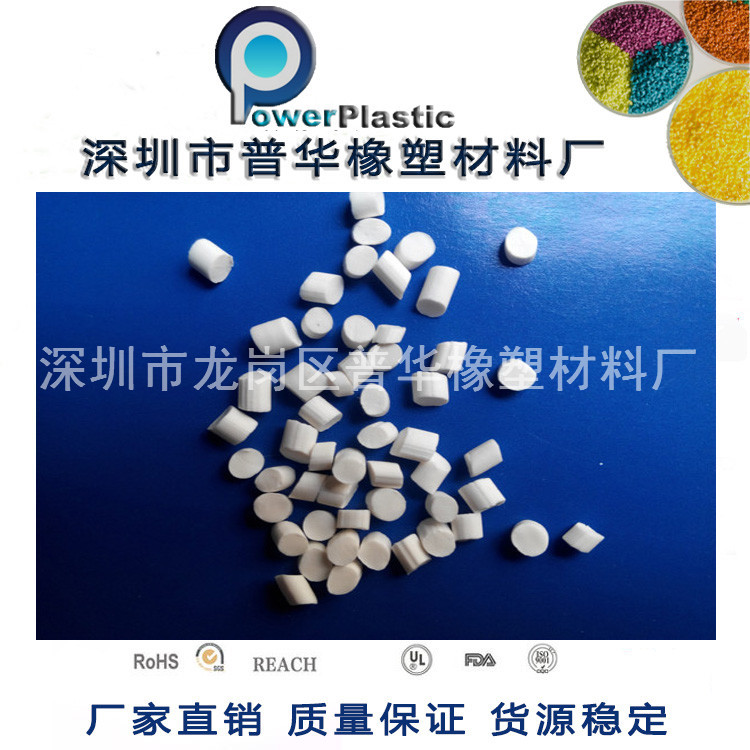
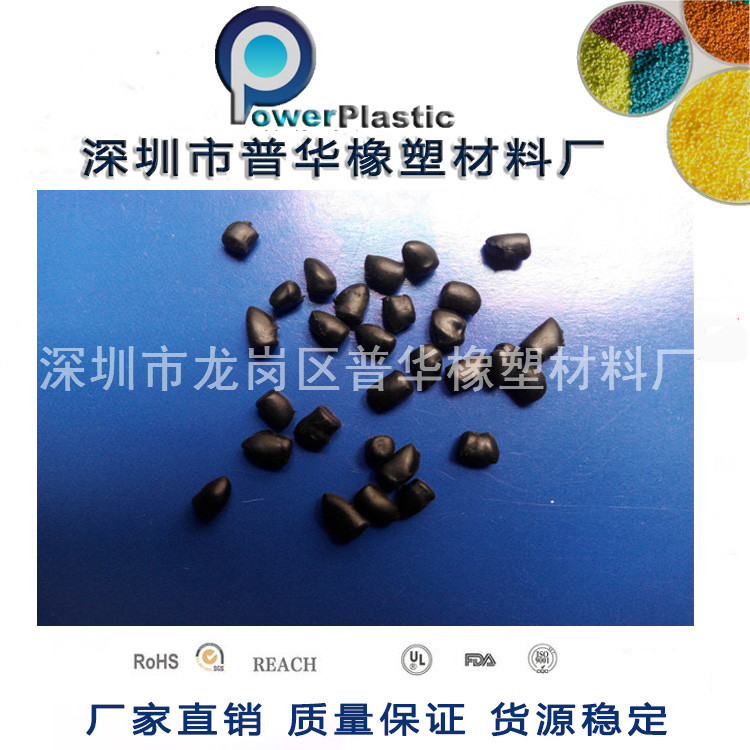
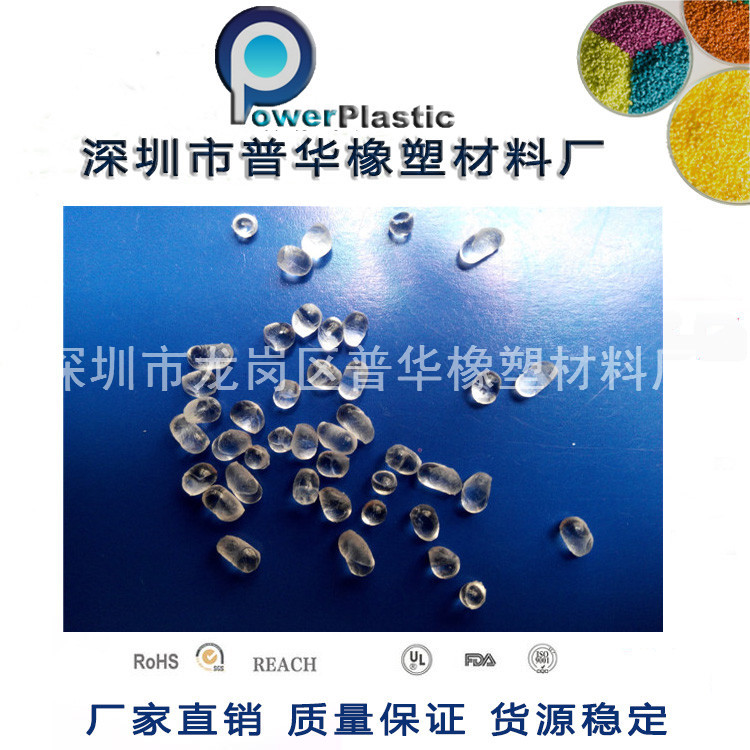
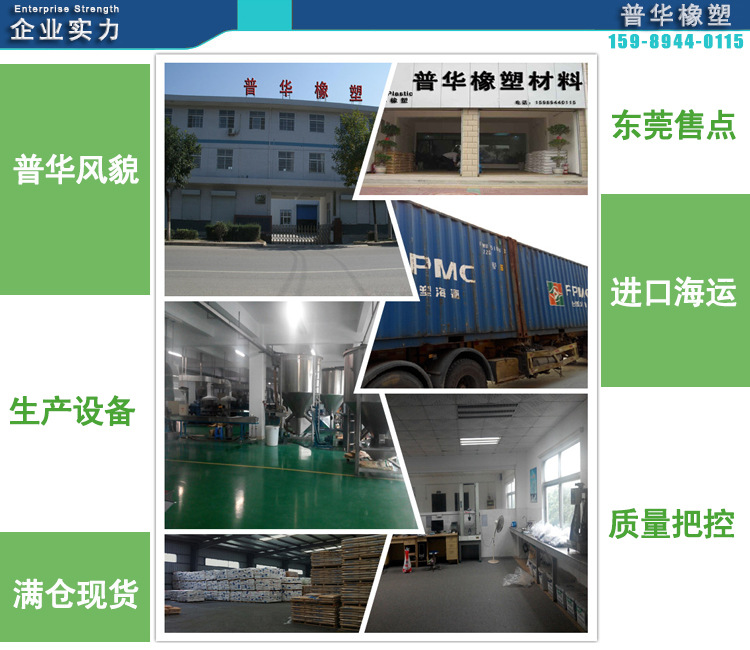
深圳普华公司长期供应食品级TPE胶料,外观为高透明或本白色颗粒,硬度50~80度(邵氏硬度A).良好的回弹性和舒适的软触感,符合食品卫生级标准,无毒无味。可应用于食品包装,食品餐具,医疗器械类产品。
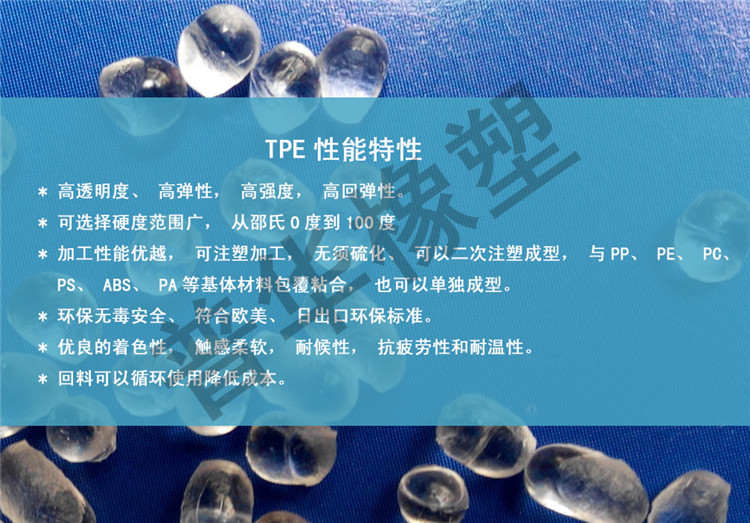
普华TPE、TPR、TPU包胶 包覆粘接(PP,PA,PC,PC/ABS,ABS)硬度范围ShoreA 30~90度
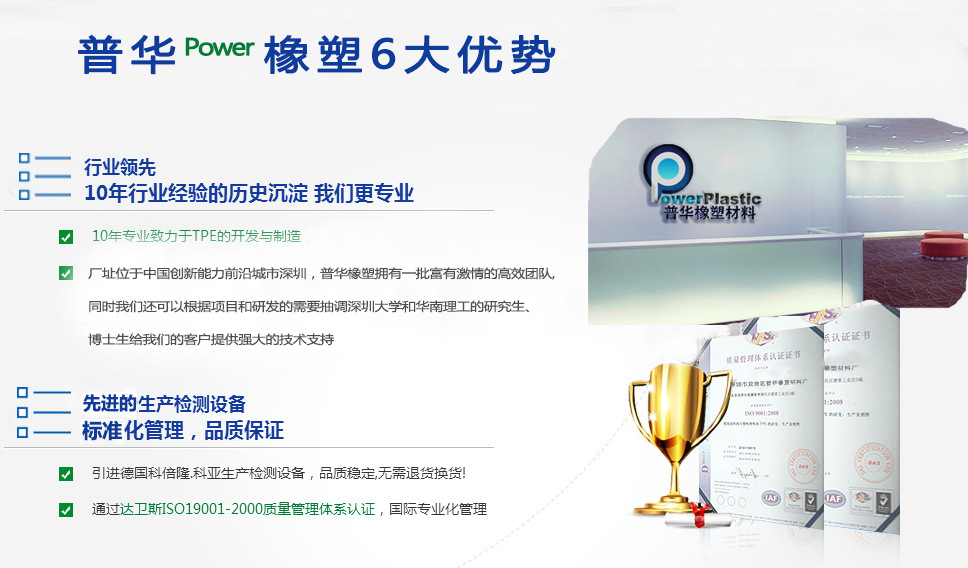
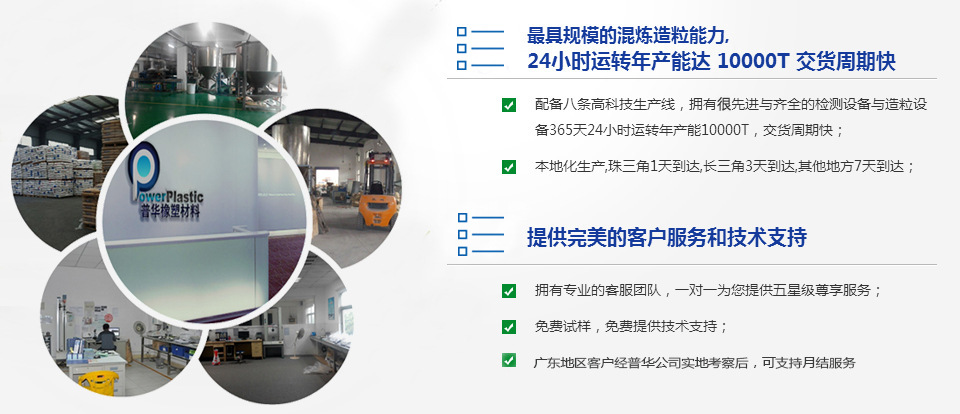
供应TPE、TPR、TPU弹性体软胶,可用于包胶粘接PC、PP、ABA、PA、PC/ABS、PE等硬质塑料。本公司从事TPE,TPR原料研发生产10多年,可为用户提供不同配方、硬度及物性的包胶粘接塑料。
普华TPE、TPR、TPU包胶 包覆粘接(PP,PA,PC,PC/ABS,ABS,PE,PS料特性如下:
1.TPE、TPR、TPU与PC、PP、ABA、PA、PC/ABS、PE等塑料有良好的包覆粘接效果,通常采用双色注塑或二次注塑生产加工成型;
2.TPE、TPR、TPU料硬度范围ShoreA 30~98度,比重0.90~1.25,不同的比重决定材料表面的耐刮擦耐磨性;
3.TPE、TPR、TPU料外观为透明或本色、半透塑胶颗粒,加工性好,注塑加工温度180~230度,并且容易配成不同的色彩;
4.TPE、TPR、TPU料主要应用于五金工具手柄,电子电器材料,数码通讯器材等等;
5.TPE、TPR、TPU料为环保材料,不含卤素,不含邻苯16P,不含壬基苯酚NP,不含多环芳烃族Pahs,符合ROHS,REACH,EN71环保检测标准。


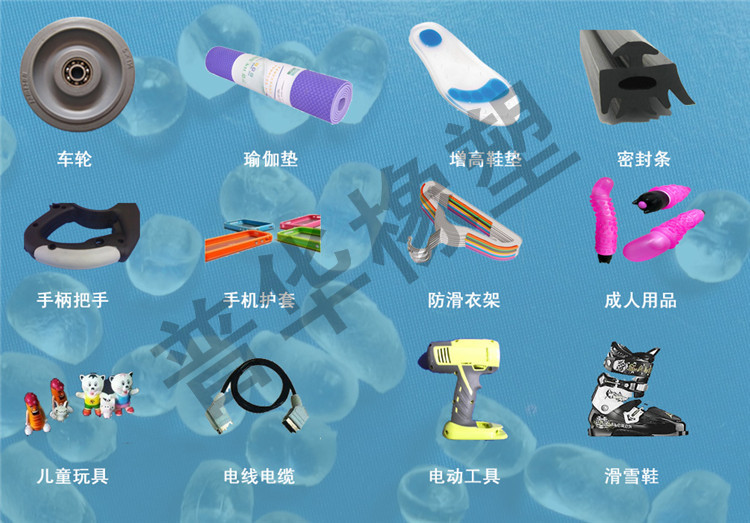

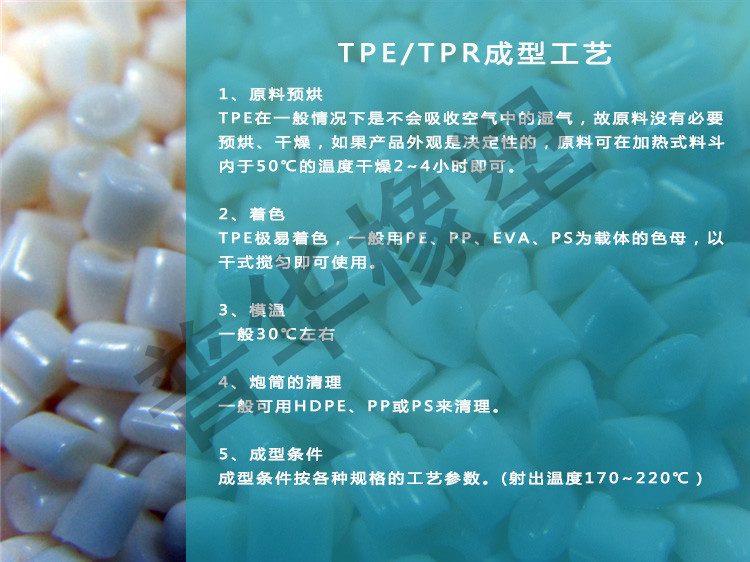
TPE/TPR/包胶射粘成型需注意的问题。
● TPE与硬胶结构件的相容性需匹配,分子溶解度相接近,分子的相容性才比较好;
● 在设计中需尽量避免尖锐的转角,以保证TPE与硬胶件接触优良,提升粘接效果;
● 通过合适的排气以避免模具型腔内留有气体;
●使TPE的厚度与预期的触感达到平衡;
● 保持TPE融体的温度以保证粘接效果。
● TPE材料包覆成型需烘料再加工,以减少制品表面水纹,获得表面色泽均匀的效果;
● 选择的色母粒其载体树脂与TPE和结构件材料都相容;
● 对于光滑的表面要特别处理,目的是增加软胶与硬胶粘合接触面,加强粘接效果;
●TPE应具有较好的流动性,因TPE包胶层厚度与尺寸比很小,TPE通常需要流经较长的路径和薄壁区来充入模具。
●TPE的流动长度/制品厚度比低于150:1 ;
● 采用好的黏合剂。
TPE/TPR/常见包胶缺陷处理
缺胶——提高加工注塑温度;增大注塑压力;改善材料流动性。
劈缝,溢边——降低注塑温度;增大锁模力;减小注塑压力;从配方角度降低流动性。
表面麻面,不光亮——提高注塑加工温度;烘料,减少原料水分。
粘性差——注塑加工前充分烘料;提高注塑温度;调整配方。
制品注塑变形——加强模具冷却;适当延长锁模时间。
制品粘模——加脱模剂或润滑剂(对于内润滑剂——脱模剂应注意添加量,以防脱模剂析出和迁移)

要了解更多关于TPE包胶PE/TPE包粘HDPE/TPE二次注塑LDPE的相关资料报告,请联系我们

只有购买过该商品的用户才能进行评价
 商品评论(已有0条)
 购买记录(已有0购买)
| 购买人 | 出价 | 数量 | 购买时间 | 状态 |
|---|
 网友讨论圈
 售后服务
Iweb商城服务承诺:
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
声明:因厂家会在没有任何提前通知的情况下更改产品包装、产地或者一些附件,本司不能确保客户收到的货物与商城图片、产地、附件说明完全一致。只能确保为原厂正货!并且保证与当时市场上同样主流新品一致。若本商城没有及时更新,请大家谅解!
 支付方式
Iweb商城为您提供以下7种支付方式
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>