成功加入购物车


-
 厂家直 纳米钨粉末 微米钨粉 金属钨粉 钨合金粉末
¥0.00
-
 厂家直销 金属铬 铬粉 99.95
¥0.00
-
 厂家直销铜粉 黄铜粉 铜粉高纯 雾化铜粉 150-200目黄铜粉铜颗粒
¥0.00
-
 厂家直销 电解铜粉 铜粉末 高纯电解铜粉 电解铜粉末
¥0.00
-
 钼粉 高纯 单质 超细 喷涂球形Mo粉 金属钼粉 微米纳米钼粉末
¥0.00
-
 镍粉 厂家直销 电解镍粉 导电镍粉 雾化球型纯镍粉99.99高纯
¥0.00
-
 碳化钨粉80-500目 超细碳化钨粉 喷涂喷焊碳化钨粉 铸造碳化钨粉
¥0.00
-
 99.99纯雾化球形钴粉 电解钴粉 超细钴粉 喷涂钴粉 厂家直销
¥380.00
-
 A级碳纤维胶碳纤维布加固胶
¥45.00
-
 碳布胶A级300g碳胶
¥45.00
- 商品名称:薄壁椭圆封头生产厂家,薄壁椭圆封头厂家,薄壁椭圆封头,薄壁椭圆封头商家
- 品牌:其他
- 商品毛重:
- 单位:件
- 上架时间:2019-08-06 11:12:04
- 薄壁椭圆封头:500
- 薄壁椭圆封头:600
- 薄壁椭圆封头:700
- 薄壁椭圆封头:800
- 薄壁椭圆封头:900
产品描述:
薄壁椭圆封头生产厂家
河北新闻网讯(河北日报、河北新闻网记者郭)近日英利集团宣布,将向全球知名太阳能系统集成商Sybac Solar供应40兆瓦组件,用于建设其位于洪都拉斯的太平洋电站等项目。通过与中美洲光伏系统集成商建立稳固合作关系,英利将实现在中美洲和南美洲市场份额的扩大。
碳钢封头生产厂家椭圆封头又名为椭圆型封头、椭圆封头即为由旋转椭圆球面和圆筒形直段两部分组成的封头。旋转椭圆球面母线的长、短轴之比为2.0的椭圆形封头,习惯上称为标准椭圆形封头。椭圆封头的力学性能仅次于半球封头,但优于碟形封头。由于椭圆封头的深度介于半球形和碟形封头之间,对冲压设备及模具的要求、制造难度亦介于两者之间,即比半球封头容易,比碟形封头困难。近年来由于采用旋压制遣工艺,为制造大直径椭圆形封头带来了方便。椭圆封头因综合性能较好,被广泛用于中低压容器。
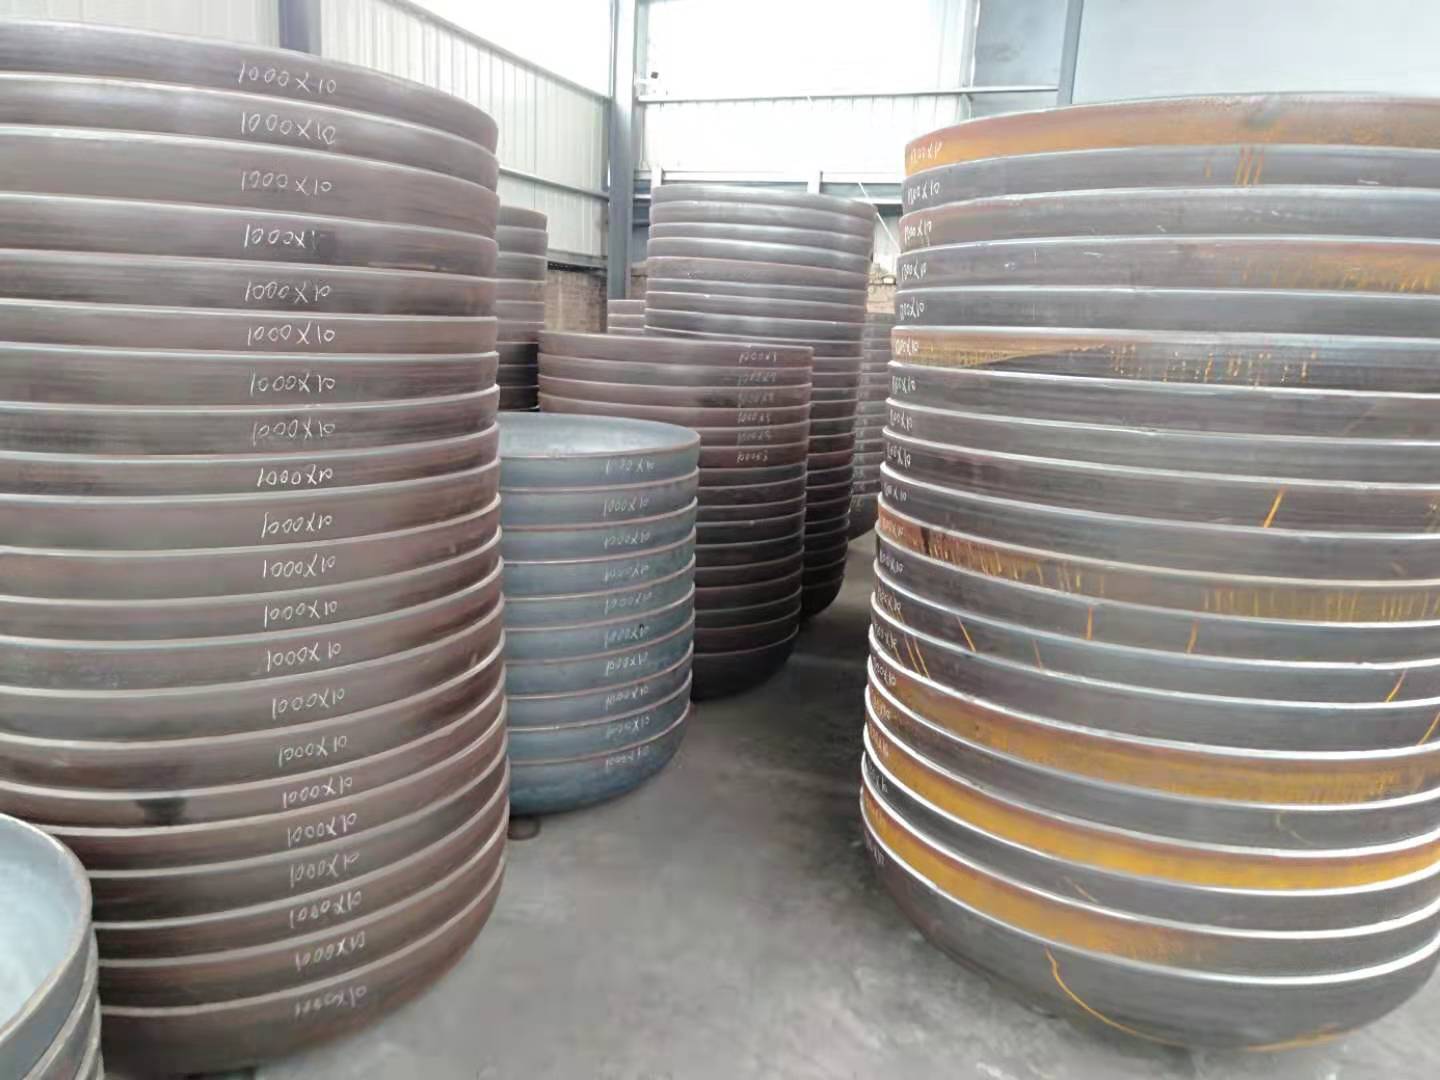
碳钢封头的其他叫法:碳钢无直边封头、桶体旋边、椭圆封头、碟形封头、浅形封头、各种大小头旋边、不锈钢大小头旋边、平底、半球形旋边、球形封头等。
规格:32MM-8000 MM
厚度:1MM60MM
随圆形封头组织应力的大小与工件在马氏体相变区的冷却速度,形状,材料的化学成分等因素有关。不锈钢封头组织应力变化的最终结果是表层受拉应力,心部受压应力,恰好与热应力相反。实践证明,任何工件在热处理过程中,只要有相变,热应力和组织应力都会发生。只不过热应力在组织转变以前就已经产生了不锈钢封头,而组织应力则是在组织转变过程中产生的,在整个冷却过程中,热应力与组织应力综合作用的结果,就是工件中实际存在的应力。
椭圆封头质量控制上遵循一系列的步骤。此步骤为:进料-理化-下料-热锻成型-热处理-检验-金加工-成品检验-标识-成品检验-标识-包装打字-发运。国标封头是石油化工、原子能到食品制多行业压力容器设备中不可缺少的重要部件。
执行标准
封头的执行标准:
压力容器封头GB/T25198-2010
管路标准GB/T12459-2005
GB/T13401-2005
电力标准
DL/T695-1999
D-GD87-0607
石化标准SH3408-96
球形封头也称为球型封头,就是以球壳的球冠部分所形成的封头,有半球形封头和无折边球性封头两类。压力容器多采用半球形封头作为端封头,其优点是在同样容积下表面积最小,相同承压条件下需要的厚度最薄,从节省材料和强度上看,是最合理的。无折边球形封头与简体用角焊缝连接,常用作容器中两****受压室的中间封头,也可作端封头。
材质:304、304L、321、316、316L、310S等材质.
常用标准:JB/T4746-2002,JB/T1619-2002,GB16749-1997
检验标准:JB/T4746-2002 JB4730-94
应用范围:石油、电子、化工、、轻纺、食品、机械、建筑、核电、航空航天、军工等行业。
壳体材料:碳钢、不锈钢、合金钢
河北新闻网讯(河北日报、河北新闻网记者王成果)近日英利集团宣布,将向全球知名太阳能系统集成商Sybac Solar供应40兆瓦组件,用于建设其位于洪都拉斯的太平洋电站等项目。通过与中美洲光伏系统集成商建立稳固合作关系,英利将实现在中美洲和南美洲市场份额的扩大。
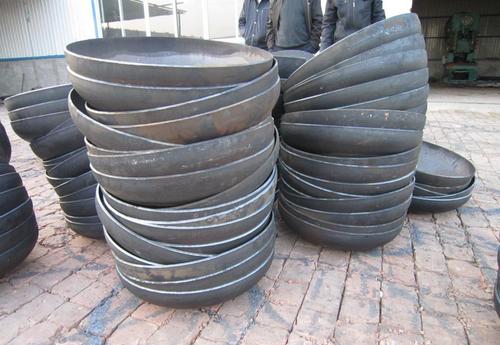
碳钢封头生产厂家椭圆封头又名为椭圆型封头、椭圆封头即为由旋转椭圆球面和圆筒形直段两部分组成的封头。旋转椭圆球面母线的长、短轴之比为2.0的椭圆形封头,习惯上称为标准椭圆形封头。椭圆封头的力学性能仅次于半球封头,但优于碟形封头。由于椭圆封头的深度介于半球形和碟形封头之间,对冲压设备及模具的要求、制造难度亦介于两者之间,即比半球封头容易,比碟形封头困难。近年来由于采用旋压制遣工艺,为制造大直径椭圆形封头带来了方便。椭圆封头因综合性能较好,被广泛用于中低压容器。
椭圆封头质量控制上遵循一系列的步骤。此步骤为:进料-理化-下料-热锻成型-热处理-检验-金加工-成品检验-标识-成品检验-标识-包装打字-发运。国标封头是石油化工、原子能到食品制多行业压力容器设备中不可缺少的重要部件。
碳钢封头加热与拉伸1、碳钢封头毛坯的加热和终压温度 2、特殊钢种按专用工艺执行,不锈复合钢板按复合层要求进行加3、毛坯在加热炉中摆放应加支座,多块毛坯同时加热时毛坯之间要加50~100mm厚支垫,不得将毛坯重叠,防止过烧或烧不透。压凸的封头毛坯凹面应朝上。4、当工艺要求带热处理验证性试板的封头,试板应与封头毛坯同时装炉,同时出炉。5、当毛坯加热到800~850℃时应按0.8min/mm厚度进行保温,待毛坯各处温度均匀后再继续升温到加热温度,防止过热或过烧。6、碳钢封头毛坯出炉后,应立即吊运至胎模上,迅速找正,以保证封头冲压温度。7、拉伸时的速度应均匀适宜。8、热压碳钢封头终压温度应不低于700℃,一般不进行热处理,但如终压温度小于700℃时,必须进行消应力退火处理。有特殊要求的产品按专用工艺执行。9、不锈钢及不锈复合钢封头在450℃~850℃范围内应快速加热(或冷却)且终压温度不得低于850℃,否则应进行固熔处理。10、产品脱模后需冷至550℃以下,方可吊运,以防变形。
矫形 1、允许冷矫形或局部热矫形。冷矫形时可用分瓣压模进行,捶击矫形时,应垫以平板或垫铁,不准直接击打工件。热矫形时始矫形温度为1050℃,终矫温度不低于700℃。2、直边上的皱折应≤1.5mm,其他缺陷和伤痕均匀打磨平滑,打磨后的厚度不得小于*小规定厚度。3、拼板焊接接头处矫形后,严格检查是否有裂纹,若有裂纹应按工艺规定铲除和补焊。4、矫形和补焊必须在热处理前进行,热处理后一般只允许冷矫形。5、碳素钢和低合金钢之冷拉伸碳钢封头,以及拉伸终压温度低于其材料所允许的终压温度时,其封头应进行正火处理。
不锈钢封头已经在很多是大型设备中占有重要的地位,而且不锈钢材质是用的比较多的一种材质,但是虽然生产封头看来很简单,但对于他的要求可是非常高的,因为一些机器非常的贵,他的封头模具成本就很高了,下面我们就要来禹拓管件制造厂一起看看不锈钢封头的生产流程了。
只有购买过该商品的用户才能进行评价
 商品评论(已有0条)
 购买记录(已有0购买)
| 购买人 | 出价 | 数量 | 购买时间 | 状态 |
|---|
 网友讨论圈
 售后服务
Iweb商城服务承诺:
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
声明:因厂家会在没有任何提前通知的情况下更改产品包装、产地或者一些附件,本司不能确保客户收到的货物与商城图片、产地、附件说明完全一致。只能确保为原厂正货!并且保证与当时市场上同样主流新品一致。若本商城没有及时更新,请大家谅解!
 支付方式
Iweb商城为您提供以下7种支付方式
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>