成功加入购物车


-
 厂家直 纳米钨粉末 微米钨粉 金属钨粉 钨合金粉末
¥0.00
-
 厂家直销 金属铬 铬粉 99.95
¥0.00
-
 厂家直销铜粉 黄铜粉 铜粉高纯 雾化铜粉 150-200目黄铜粉铜颗粒
¥0.00
-
 厂家直销 电解铜粉 铜粉末 高纯电解铜粉 电解铜粉末
¥0.00
-
 钼粉 高纯 单质 超细 喷涂球形Mo粉 金属钼粉 微米纳米钼粉末
¥0.00
-
 镍粉 厂家直销 电解镍粉 导电镍粉 雾化球型纯镍粉99.99高纯
¥0.00
-
 碳化钨粉80-500目 超细碳化钨粉 喷涂喷焊碳化钨粉 铸造碳化钨粉
¥0.00
-
 99.99纯雾化球形钴粉 电解钴粉 超细钴粉 喷涂钴粉 厂家直销
¥380.00
-
 A级碳纤维胶碳纤维布加固胶
¥45.00
-
 碳布胶A级300g碳胶
¥45.00
- 商品名称:檀达大口径碳钢弯头生产厂家,90度大口径碳钢弯头厂家,45度大口径碳钢弯头
- 品牌:其他
- 商品毛重:
- 单位:件
- 上架时间:2019-08-09 17:50:29
- 大口径碳钢弯头:377
- 大口径碳钢弯头:426
- 大口径碳钢弯头:529
- 大口径碳钢弯头:630
- 大口径碳钢弯头:820
产品描述:
大口径碳钢对焊弯头在施工中的特点一:对焊弯头有焊缝,对焊弯头在焊接施工操作完成后需要根据实际情况或管道外界环境进行防锈或防腐蚀处理,以避免弯头在焊缝处锈蚀或腐蚀。--此过程可以要我们明确对焊弯头在使用前的质量情况。特点二:通常对焊弯头是在管道施工现场进行焊接的,这是由于各类管道的焊接标准不同,需要根据管道焊缝等级进行现场焊接。需要针对不同的管道焊缝等级来进行现场焊接,这是对焊弯头的又一个特点。特点三:对焊弯头主要用于连接两段不同端面半径的管道,或用于管道改径。
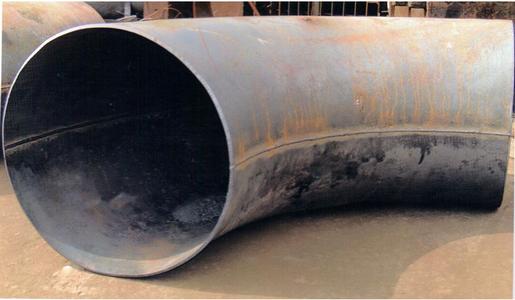
大口径弯头需要正火+回火热处理、机加工端口,壁厚需留有烧损及机加工余量。一般余量为弯头理论壁厚的10%~20%。弯头壁厚δ与截面直径D比值越小,与模具的贴合性能越好,但弯头内弧越容易失稳起皱。δ———弯头壁厚;D———弯头截面直径。如果实际选用的管坯外径比按公式计算得到的Dp值小,与模具贴合性能好,但热压弯头内弧容易失稳起皱。如果实际选用的管坯外径比按公式计算得到的Dp值大,结果则正好相反。根据上述原则,对本次试验用推制弯头采用的推制管坯。
大口径弯头的淬火 淬火是将大口径弯头加热到临界温度以上,保温一段时间,然后很快放入淬火剂中,使其温度骤然降低,以大于临界冷却速度的速度急速冷却,而获得以马氏体为主的不平衡组织的热处理方法。淬火能增加钢的强度和硬度,但要减少其塑性。淬火中常用的淬火剂有:水、油、碱水和盐类溶液等。
大口径弯头的正火 正火是将大口径弯头加热到临界温度以上,使大口径弯头全部转变为均匀的奥氏体,然后在空气中自然冷却的热处理方法。它能消除过共析热压弯头的网状渗碳体,对于亚共析热压弯头正火可细化晶格,提高综合力学性能,对要求不高的零件用正火代替退火工艺是比较经济的。
大口径高压弯头制造工艺的优点主要表如今以下几个方面:
(1)不需管坯作原料,可节约制管设备及模具费用,且可得到恣意大直径而壁厚相对较薄的碳钢弯头。
(2)坯料为平板或可展曲面,因此下料简单,精度容易保证,组装焊接便当。
(3)由于上述二条缘由,能够缩短制造周期,消费本钱大大降低。因不需求任何专用设备,特别合适于现场加工大型碳钢弯头。
(4)大口径弯头一般指的是在口径在DN600以上,大口径弯头包括大口径直缝弯头,大口径无缝弯头对焊弯头。市场上使用*多的是对焊弯头,直缝和无缝在大口径方面除了在原材料设备技术,再就是价格比较昂贵。
常见的材质有Q235碳钢材质20#碳钢材质304不锈钢材质316不锈钢材质16mn合金钢材质15CrMo合金材质.高压在管路系统中是改变管路方向的管件。按角度分,有45°及90°,另外根据工程需要还包括60°等其他非正常角度弯头。高压弯头的材料有铸铁、不锈钢、合金钢、可煅铸铁,碳钢,有色金属及塑料等。
冲压弯头的焊接原理,冲压弯头的低温焊接原理:软钎和硬钎,热源根据不同的现场要求选取。
优点:操作灵活,可选择性强,技术要求比较低,变形量可以控制好,对于母体的热影响小,美观。
冲压弯头的低温焊接方法如下:
1)低温的WE88C焊丝配合WE88C-F的焊剂焊接。
这个时候根据被焊母材的结构和焊接要求来选用合适的焊接工具,比如没有特别要求的,粘上就行的就可以用烙铁焊接,因为不锈钢的导热率低不比铜或者铝,所以稍微大一些的也没有关系,这个以前有利用WE88C的焊丝配合WE88C-F的焊剂焊接过的,并且有这个电烙铁焊接不锈钢视频,如果说焊接结构有一点的强度要求可以用火焰加热方式,加热工具用WE53专用液化气多孔喷,单独烧液化气燃烧,不要配氧气。2)可以用高银的VOD203焊丝焊接,这个焊接的流动性比较好缺点就是平均成本高,这种也是运用的最多的,这种焊接不锈钢的时候需要辅助VOD201-F的助焊膏焊接。
3)采用可以替代高银焊丝焊接的WE46特殊钎料冲压弯头焊接。
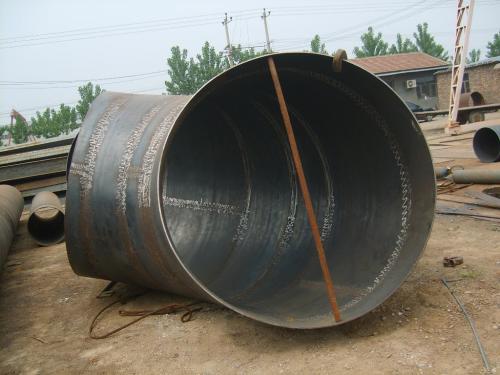
冲压弯头无缝弯头优点,冲压弯头的制作工艺首先焊接一个横截面为多边形的多棱环壳或两端封闭的多棱扇形壳,内部冲满压力介质后,施以内压,在内压作用下横截面由多边形逐渐变成圆,最终成为一个圆形环壳。根据需要,一个圆形环壳可以切割成4个90弯头或6个60冲压弯头或其它规格的冲压弯头,该工艺适用于制造冲压弯头中径与冲压弯头内径比大于1.5的任何规格大型弯头,是目前制造大型碳钢弯头的理想方法。
3产的不锈钢冲压弯头大可做到3米高,是选用与管材一样材质的板材用冲压模具冲压成半块环形弯头,然后将两块半环弯头进行组对焊接成形。因为各类管道的焊接规范不一样,通常是按组对点固的半成品出厂,现场施工依据管道焊缝等级进行焊接,因而,也称为两半焊接弯头。冲压弯头的焊接需求依照必定的工序进行出产和加工。通常冲压弯头中含碳量较高则硬度越大,强度也越高,但塑性较低。主要指力学性能取决于钢中的碳含量,而通常不增加大量的合金元素的钢,有时也称为普碳钢或碳素钢。碳钢也叫碳素钢,指含炭量WC小于2%的铁碳合金。冲压弯头依据长期出产制做,在屡次失利中总结出,对比合理的科学的新经验,参加必定量的稀土元素改进钢的合金质量。还起细化晶粒效果;在外表构成保护膜,参加必定量的碳化硼,可将硬度控制在HRC45~65的规模之间,一起处理了耐磨弯头的硬度和可焊性之间的对立,具有较高的耐磨性,在实践使用中其它耐磨材料与它无法比美
大口径对焊弯头的无损探伤:检测隐藏在焊缝内部的夹渣、气孔、裂纹等缺陷的检验。目前使用*普遍的是采用X射线检验,还有超声波探伤和磁力探伤。X射线检验是利用X射线对焊缝照相,根据底片影像来判断内部有无缺陷、缺陷多少和类型。再根据产品技术要求评定焊缝是否合格。超声波探伤的基本原理如下图所示。超声波束由探头发出,传到金属中,当超声波束传到金属与空气界面时,它就折射而通过焊缝。如果焊缝中有缺陷,超声波束就反射到探头而被接受,这时荧光屏上就出现了反射波。根据这些反射波与正常波比较、鉴别,就可以确定缺陷的大小及位置。超声波探伤比X光照相简便得多,因而得到广泛应用。但超声波探伤往往只能凭操作经验作出判断,而且不能留下检验根据。
只有购买过该商品的用户才能进行评价
 商品评论(已有0条)
 购买记录(已有0购买)
| 购买人 | 出价 | 数量 | 购买时间 | 状态 |
|---|
 网友讨论圈
 售后服务
Iweb商城服务承诺:
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
声明:因厂家会在没有任何提前通知的情况下更改产品包装、产地或者一些附件,本司不能确保客户收到的货物与商城图片、产地、附件说明完全一致。只能确保为原厂正货!并且保证与当时市场上同样主流新品一致。若本商城没有及时更新,请大家谅解!
 支付方式
Iweb商城为您提供以下7种支付方式
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>