成功加入购物车


-
 厂家直 纳米钨粉末 微米钨粉 金属钨粉 钨合金粉末
¥0.00
-
 厂家直销 金属铬 铬粉 99.95
¥0.00
-
 厂家直销铜粉 黄铜粉 铜粉高纯 雾化铜粉 150-200目黄铜粉铜颗粒
¥0.00
-
 厂家直销 电解铜粉 铜粉末 高纯电解铜粉 电解铜粉末
¥0.00
-
 钼粉 高纯 单质 超细 喷涂球形Mo粉 金属钼粉 微米纳米钼粉末
¥0.00
-
 镍粉 厂家直销 电解镍粉 导电镍粉 雾化球型纯镍粉99.99高纯
¥0.00
-
 碳化钨粉80-500目 超细碳化钨粉 喷涂喷焊碳化钨粉 铸造碳化钨粉
¥0.00
-
 99.99纯雾化球形钴粉 电解钴粉 超细钴粉 喷涂钴粉 厂家直销
¥380.00
-
 A级碳纤维胶碳纤维布加固胶
¥45.00
-
 碳布胶A级300g碳胶
¥45.00
- 商品名称:檀达厚壁合金三通生产厂家 优质碳钢长三通 不锈钢三通
- 品牌:其他
- 商品毛重:
- 单位:件
- 上架时间:2019-08-09 17:50:29
- 厚壁合金三通:108
- 厚壁合金三通:133
- 厚壁合金三通:159
- 厚壁合金三通:168
- 厚壁合金三通:219
产品描述:
合金厚壁三通成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金三通的主要成形方法,并也应用在某些规格的合金三通的成形中。成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。等径焊接三通盖面焊分两层焊接,*层对马鞍形坡口焊缝进行局部填平补焊,使焊缝均匀、圆整、高度一致,为盖面焊打下基础;第二层进行成形盖面焊接。等径焊接三通焊接时焊丝水平方向摆动,等径焊接三通始终保持焊道与水平面平行,防止形成焊瘤。随着焊接的进行,等径焊接三通焊道与管接头中心线的角度不断变化,焊至腹部*点(两侧焊缝相接处)时形成一个三角形空焊区。等径焊接三通在三角形空焊区接焊时,注意焊机摆动幅度不能过大,电弧不能超过已焊焊道,以保证接头均匀,成形美观。
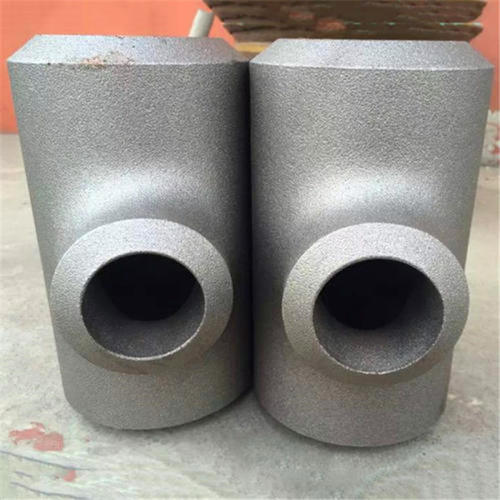
合金厚壁三通各种特点和优势。一、承压大:该产品外壁采用无缝钢管,是承压大的关键技术,内衬高铬镍合金抵抗磨料磨损,而不承受高压力,较稀土耐磨钢管、钢—陶瓷复合管更能保证安全运行,所以该产品适用于高压力、高浓度、远距离输送的管道。二、耐磨性好:采用特种复合变质剂细化晶粒,大大提高了产品的韧性、抗拉强度。弯头采用偏心制作,提高其耐磨性能。磨耗值测试结果一般在0.03~0.20cm3/1.61km范围内,约为塑料的3~5倍,耐磨性比钢管高4-6倍。三、安装方便:外壁采用无缝钢管系列规格,大大方便了管件的设计安装,同时焊接性能好,可焊接、法兰连接等。四、耐温高:内衬高铬镍合金可在600°C条件下应用不变形、不氧化,并保持较高的耐磨性。五、耐腐蚀性好:在一定温度和浓度范围内能耐各种腐蚀性介质(酸、碱、盐)及有机介质(萘溶剂除外),在20℃和80℃的80种有机溶剂中浸滞30天,外表无任何反常现象,其它物理性能也几乎没有变化。六、外观好、防结垢:该产品外壁采用无缝钢管,产品外观质量大大提高,安装后可提高工程水准,内衬采用离心和真空铸造,内壁光滑,大大提高了管道的防结垢能力。 我公司专业生产:国标三通,非标三通,异型三通,美标三通,德标三通等;各种碳钢材质的直缝无缝三通,直缝三通,厚壁三通。另外:本厂可设计生产各种疑难三通管件,任意角度的同径斜三通,异径斜三通。材质有:碳钢,Q235,20号,A105,16Mn等等。
合金厚壁三通自动焊机设计制造简单,等径焊接三通维修方便,操作简便灵活,等径焊接三通不需要工装及模具,等径焊接三通制造周期短,占地面积小,价格低,等径焊接三通可满足等径焊接三通的制造要求,等径焊接三通能够解决手工焊焊接效率低的难题。
16Mn厚壁合金三通主要消费端仍显活跃与钢材关联的政策面上,限产仍是钢市主要利好。在今年政策限产力度增大之下,全国总体开工率并没有明显提升,目前仍维持在76%的较低水平。
与热压工艺相比,冲压冷拔成形的外观质量不如前者质量也是有很大区分的。除上述三种常用的成形工艺以外,无缝16Mn厚壁三通成形还有采用将管坯挤压到三通压制机外模后,再通过三通管坯内通球冲击打眼整形的成形工艺技术。但这种工艺相对复杂目前国内很多小的企业无法生产、16Mn厚壁三通操作麻烦,且成形质量不如前述工艺,20G材质故较少采用。
与热压工艺相比,冲压冷拔成形的外观质量不如前者质量也是有很大区分的。除上述三种常用的成形工艺以外,无缝16Mn厚壁三通成形还有采用将管坯挤压到三通压制机外模后,再通过三通管坯内通球冲击打眼整形的成形工艺技术。但这种工艺相对复杂目前国内很多小的企业无法生产、16Mn厚壁三通操作麻烦,且成形质量不如前述工艺,20G材质故较少采用。
泰拓集团始终坚持“以可持续发展为导向,创新求实;以满足客户为永远追求,信誉至上”的企业宗旨,开拓创新,在合作中不断进取,与时俱进,加强改进,开创出兴松更加辉煌的明天。泰拓管道齐飞在此恭候您的光临。
厚壁三通生产厂家
合金厚壁三通成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金三通的主要成形方法,并也应用在某些规格的合金三通的成形中。成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。等径焊接三通盖面焊分两层焊接,*层对马鞍形坡口焊缝进行局部填平补焊,使焊缝均匀、圆整、高度一致,为盖面焊打下基础;第二层进行成形盖面焊接。等径焊接三通焊接时焊丝水平方向摆动,等径焊接三通始终保持焊道与水平面平行,防止形成焊瘤。随着焊接的进行,等径焊接三通焊道与管接头中心线的角度不断变化,焊至腹部*点(两侧焊缝相接处)时形成一个三角形空焊区。等径焊接三通在三角形空焊区接焊时,注意焊机摆动幅度不能过大,电弧不能超过已焊焊道,以保证接头均匀,成形美观。
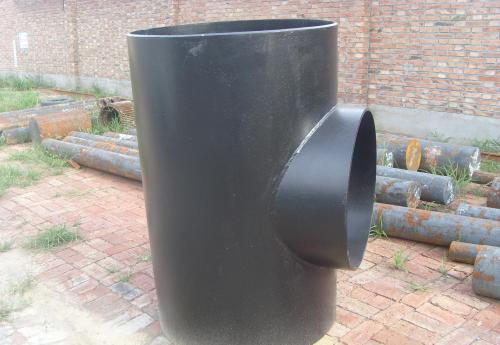
厚壁三通生产厂家 二、高压三通焊缝产生缺陷及损伤的主要原因
高压三通焊缝产生缺馅和破损问题是由内因及处因等多种因素导致的,研究表明,高压三通焊缝的结构形式、焊缝所处位置以及其所处的高温、高压、腐蚀性环境都 是导致高压三通产生缺馅和损伤的原因,现对上述因素进行详细阐述。
1.焊缝结构形式的影响
高压三通焊缝不同于一般的焊缝形式,这种焊缝的断面尺寸较一般的焊缝更大,在高压三通的焊接过程中,管道由于自重等原因会发生一定的变形,焊接处会出现塑性变形和组织转变现象,这些现象会在高压三通内部产生内应力,同时高压三通会有时采用非对称焊接的焊接形式,这使得焊缝处的内应力更大。当内应力存在的情况下,焊缝的结构形式使得焊缝的某些位置会出现应力集中现象,这些位置通常较易发生损伤破坏。
2.三通焊接所处位置复杂
实示焊接过程中会发现三通焊缝所处的位置较为复杂,这使得焊接过程中的焊接方向要逐点进行变化,这种焊接方式会给焊接工作带来极大的不便和困难,在这种焊接施工条件下便容易产生焊接缺陷问题;另外,三通管道的接合外焊缝是一条马鞍形的空间曲线,这就造成在焊接过程中很难保证按照规定的对口间隙和角度进行焊接,对口不准确是造成焊接缺陷的主要原因,在对口不准确的情况下容易出现焊接根部无法焊透、烧穿以及焊缝根部出现裂纹等问题。
3.所处环境的影响
如果焊接过程中焊缝存大缺陷,加之高压三通管道一直长期处在高压、高温以及腐蚀等恶劣条件下,同时焊缝部分存在应力集中现象,这就使得高压三通缝容易产生破坏问题。
三、高压三通焊缝检测技术
由于高压三通管道的壁厚通常较厚,所以高压三通检测时比较常用的检测方法是超声波探伤检测法,这种方法可以有效地检测焊缝根部以及焊缝内部的焊接质量,同时可用于对原有的焊缝缺陷发展情况检测,从而确定焊缝进行表面检测也比较重要,通常情况下高压三通焊缝的材质 是铁磁性村料,所以对高压三通焊缝进行表面检测时应首选磁粉探伤检测法。另一种焊缝表面检测方法是着色探伤检测法,这种方法在实施前应将焊缝的焊波打磨光滑,着色探伤方法比较适用于检测焊缝表面。
厚壁国标三通成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金三通的主要成形方法,并也应用在某些规格的合金三通的成形中。成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。等径焊接三通盖面焊分两层焊接,*层对马鞍形坡口焊缝进行局部填平补焊,使焊缝均匀、圆整、高度一致,为盖面焊打下基础;第二层进行成形盖面焊接。等径焊接三通焊接时焊丝水平方向摆动,等径焊接三通始终保持焊道与水平面平行,防止形成焊瘤。随着焊接的进行,等径焊接三通焊道与管接头中心线的角度不断变化,焊至腹部*点(两侧焊缝相接处)时形成一个三角形空焊区。等径焊接三通在三角形空焊区接焊时,注意焊机摆动幅度不能过大,电弧不能超过已焊焊道,以保证接头均匀,成形美观。
只有购买过该商品的用户才能进行评价
 商品评论(已有0条)
 购买记录(已有0购买)
| 购买人 | 出价 | 数量 | 购买时间 | 状态 |
|---|
 网友讨论圈
 售后服务
Iweb商城服务承诺:
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
声明:因厂家会在没有任何提前通知的情况下更改产品包装、产地或者一些附件,本司不能确保客户收到的货物与商城图片、产地、附件说明完全一致。只能确保为原厂正货!并且保证与当时市场上同样主流新品一致。若本商城没有及时更新,请大家谅解!
 支付方式
Iweb商城为您提供以下7种支付方式
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>