成功加入购物车


-
 厂家直 纳米钨粉末 微米钨粉 金属钨粉 钨合金粉末
¥0.00
-
 厂家直销 金属铬 铬粉 99.95
¥0.00
-
 厂家直销铜粉 黄铜粉 铜粉高纯 雾化铜粉 150-200目黄铜粉铜颗粒
¥0.00
-
 厂家直销 电解铜粉 铜粉末 高纯电解铜粉 电解铜粉末
¥0.00
-
 钼粉 高纯 单质 超细 喷涂球形Mo粉 金属钼粉 微米纳米钼粉末
¥0.00
-
 镍粉 厂家直销 电解镍粉 导电镍粉 雾化球型纯镍粉99.99高纯
¥0.00
-
 碳化钨粉80-500目 超细碳化钨粉 喷涂喷焊碳化钨粉 铸造碳化钨粉
¥0.00
-
 99.99纯雾化球形钴粉 电解钴粉 超细钴粉 喷涂钴粉 厂家直销
¥380.00
-
 A级碳纤维胶碳纤维布加固胶
¥45.00
-
 碳布胶A级300g碳胶
¥45.00
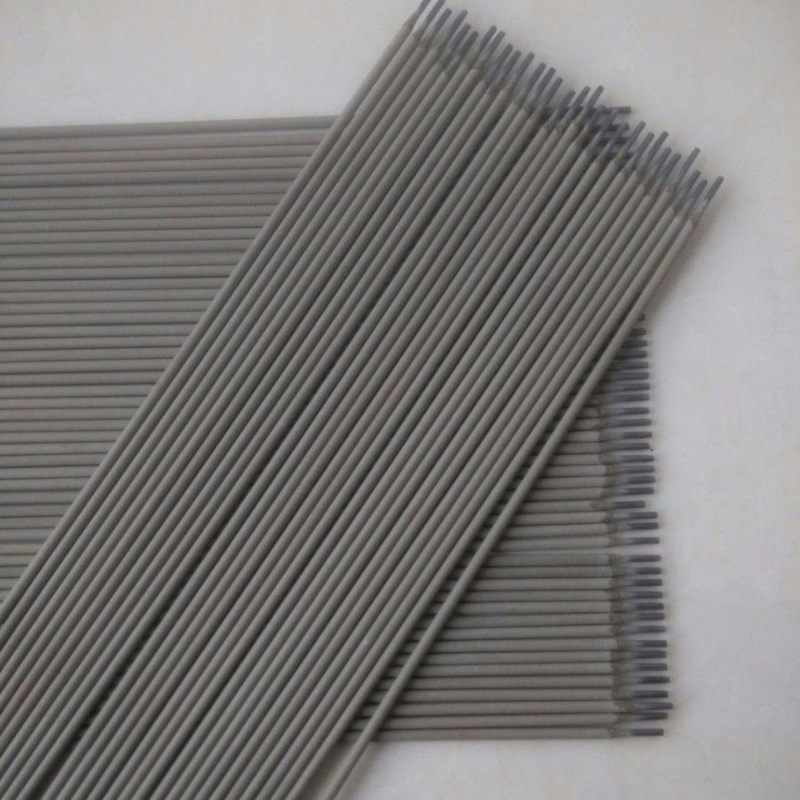
- 商品名称:Ni307-2 ENi6133ENiCrFe-2低氢钠型镍基焊条 厂家直销
- 品牌:其他
- 商品毛重:
- 单位:Kg
- 上架时间:2019-10-12 16:07:01
- 品名:低氢钠型镍基焊条
- 品牌:大光
- 产地:河北
- 规格:3.2-4.0mm
- 包装:真空包装
产品描述:
产品参数及用途说明
Ni307-2镍合金焊条说明:Ni307-2是低氢钠型药皮的镍基焊条。相当GB/T 13814-2008标准的焊条型号ENi6133,相当AWS A5.11:2005标准的焊条型号ENiCrFe-2。万众公司采用先进的生产工艺,严格把控原材料的供应、加工生产、成品检验、售后服务的每个细节。公司生产的Ni307-2镍基焊条采用直流反接。由于焊缝中有一定量钼、铌等合金元素,所以熔敷金属具有很好的抗裂性能。并获得非凡的工艺性能和物理性能。已远销美国、伊拉克、南非、印度等国家。
Ni307-2镍合金焊条用途:用于镍铬铁合金(如UNS
N08800、UNS
N06600)的焊接,特别适用于异种金属的焊接、过渡层焊接及堆焊,也可以在工作温度980℃时应用,但温度高于820℃时抗氧化性和强度下降。产品广泛用于海洋石油、天然气、压力容器、化工、军工、交通运输、矿山、水利等机械行业。
Ni307-2镍合金焊条熔敷金属化学成分(质量分数) (%)
| C | Mn | Fe | Si | Cu | Ni |
| ≤0.10 | 1.0~3.5 | ≤12.0 | ≤0.8 | ≤0.5 | ≥62.0 |
| Cr | Nb+Ta | Mo | S | P | 其他元素总量 |
| 13.0~17.0 | 0.5~3.0 | 0.5~2.5 | ≤0.015 | ≤0.020 | ≤0.50 |
Ni307-2镍合金焊条熔敷金属力学性能
| 试验项目 | Rm/MPa | Rel/Mpa | A(%) |
| 保证值 | ≥550 | ≥360 | ≥27 |
X射线探伤要求:Ⅱ级。
Ni307-2镍合金焊条参考电流
| 焊条直径/mm | 2.5 | 3.2 | 4.0 | 5.0 |
| 焊接电流/A | 60~90 | 80~100 | 110~150 | 130~180 |
Ni307-2镍合金焊条注意事项:
1、焊前焊条须经300℃左右烘焙1小时;
2、焊前清除焊接面的油污、铁锈、水分等杂质,采用短弧焊接。
只有购买过该商品的用户才能进行评价
 商品评论(已有0条)
 购买记录(已有0购买)
| 购买人 | 出价 | 数量 | 购买时间 | 状态 |
|---|
 网友讨论圈
 售后服务
Iweb商城服务承诺:
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
Iweb商城向您保证所售商品均为正品行货,自带机打发票,与商品一起寄送。凭质保证书及Iweb商城发票,可享受全国联保服务,与您亲临商场选购的商品享受相同的质量保证。
Iweb商城还为您提供具有竞争力的商品价格和免运费政策,请您放心购买!
声明:因厂家会在没有任何提前通知的情况下更改产品包装、产地或者一些附件,本司不能确保客户收到的货物与商城图片、产地、附件说明完全一致。只能确保为原厂正货!并且保证与当时市场上同样主流新品一致。若本商城没有及时更新,请大家谅解!
 支付方式
Iweb商城为您提供以下7种支付方式
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>
货到付款:
我们在以下省市开通了货到付款(其他城市正陆续开通),您可使用现金、移动POS机(部分地区支持刷卡)当面付款收货,点击城市名可查看详细配送范围及运费:
北京 上海 广州 广东(不含广州) 天津 杭州 山东 厦门 武汉 成都 深圳 西安 宁波 东莞 沈阳 福州 重庆 温州 长沙 哈尔滨 佛山 郑州 嘉兴 廊坊 绍兴 金华 珠海 太原 大连 长春 南昌 合肥 昆明 石家庄 浙江 贵州 兰州 南宁 呼和浩特 江苏 四川 惠州 烟台
在线支付:
我们为您提供几乎全部银行的银行卡及信用卡在线支付,只要您开通了"网上支付"功能,即可进行在线支付,无需手续费,实时到帐,方便快捷,支付限额说明>>
您还可以使用以下支付平台进行在线支付及帐户余额付款:
来Iweb自提:
我们在以下城市开通了自提点(其他城市正陆续开通),您可就近选择自提点当面付款提货,无需支付运费,点击城市名可查看详细地点及公交线路:
北京 上海 广州 深圳 东莞 佛山 珠海 惠州 天津 苏州 无锡 南京 宿迁 昆山 南通 常州 常熟 杭州 宁波 温州 嘉兴 绍兴 金华 济南 青岛 烟台 厦门 福州 武汉 成都 绵阳 西安 沈阳 大连 重庆 长沙 哈尔滨 郑州 廊坊 太原 长春 南昌 合肥 昆明 石家庄 贵阳 兰州 南宁 呼和浩特
分期付款:
单个商品价格在500元以上,可使用中国银行、招商银行发行的信用卡申请分期付款,支持3期、6期、12期付款,查看详细说明>>
公司转帐:
您可以向Iweb公司的三个公司帐户汇款,到帐时间一般为款汇出后的1-5个工作日,查看公司帐户>>
邮局汇款: 您可通过邮局向Iweb商城付款,到帐时间一般为款汇出后的1-5个工作日,查看汇款地址>>